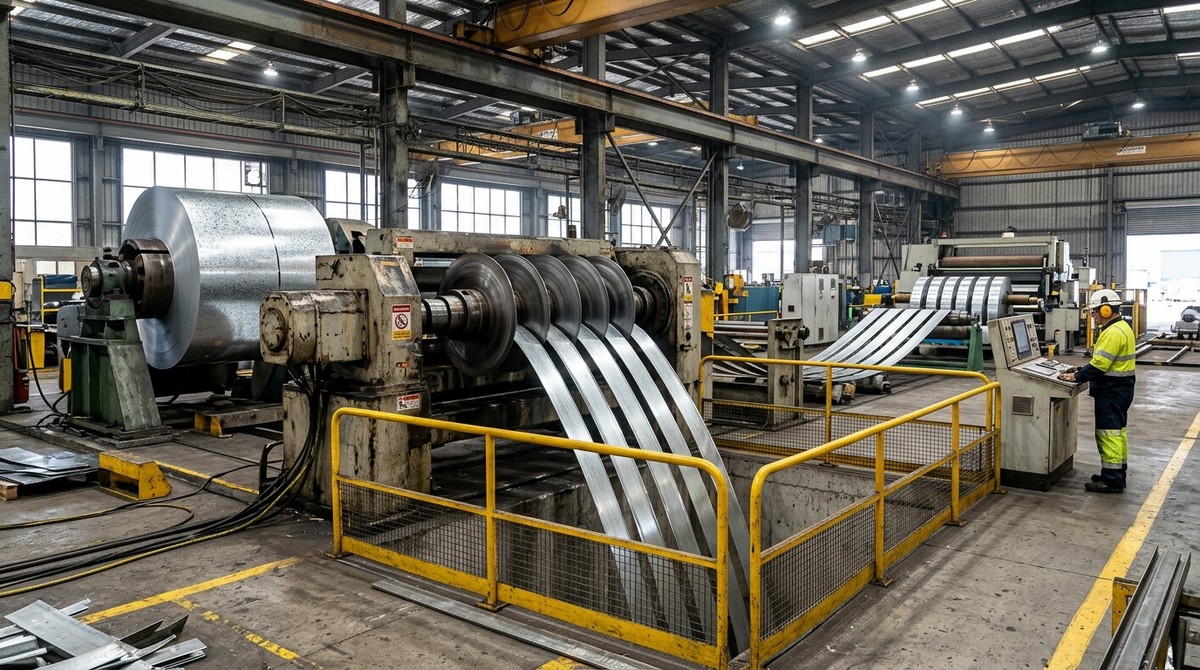
 لماذا تدمر سكاكين القص الدوارة غير الحادة أدوات التشكيل بالدرفلة
يمكنك شراء أفضل ركيزة فولاذية من نوع Z275 في العالم، لكن ورشة القص المهملة ستدمر اللفافة في عشر دقائق (دليل تحمل القص من Huanhai Zhongke). إذا كان ملمس الحافة المقصوصة يشبه نصل منشار الأركت عند تمرير ظفرك عليها، أوقف الآلة.
لا تقوم عملية القص الدوار للفائف بقطع المعدن مثل المقص؛ بل تقوم بضغط الشريط حتى حده المرن (اختراق بنسبة ~20% إلى 30%) ثم كسر الـ 70% المتبقية على طول مستوى كسر نظيف (استكشاف أخطاء النتوءات في Maxwell Slitters). إذا تم ضبط الفجوة الأفقية بين سكاكين القص الدوارة العلوية والسفلية من الفولاذ الصلب D2 أو SKD11 بزيادة 0.03 مم، فإن الفولاذ يتمزق بدلاً من الكسر النظيف، مما ينتج نتوءاً حاداً لأسفل بارتفاع يزيد عن 0.06 مم. في خطوط القص لدينا في بوكسينغ، يقوم المشغلون بضبط الخلوص الأفقي للسكاكين باستخدام برمجيات مباعدات دقيقة خالية من الرقائق (shimless) لتصل بدقة إلى 7% إلى 9% من سمك الشريط. إن الحفاظ على النتوءات أقل من 0.015 مم على لفائف الصلب المطلية بالألوان بسمك 0.50 مم يمنع صدأ الحواف ويوقف النتوءات الكاشطة عن حفر بكرات توجيه التشكيل بالدرفلة.

| سمك الشريط (مم) | الخلوص الأفقي للسكاكين | تحمل العرض المستهدف | أقصى نتوء مسموح للحافة | أقصى تقوس (لكل 2000 مم) |
|---|---|---|---|---|
| 0.25 – 0.50 مم (PPGI/GI رقيق) | 0.020 – 0.040 مم (7%-8%) | +/- 0.10 مم | <= 0.015 مم | <= 1.0 – 1.5 مم |