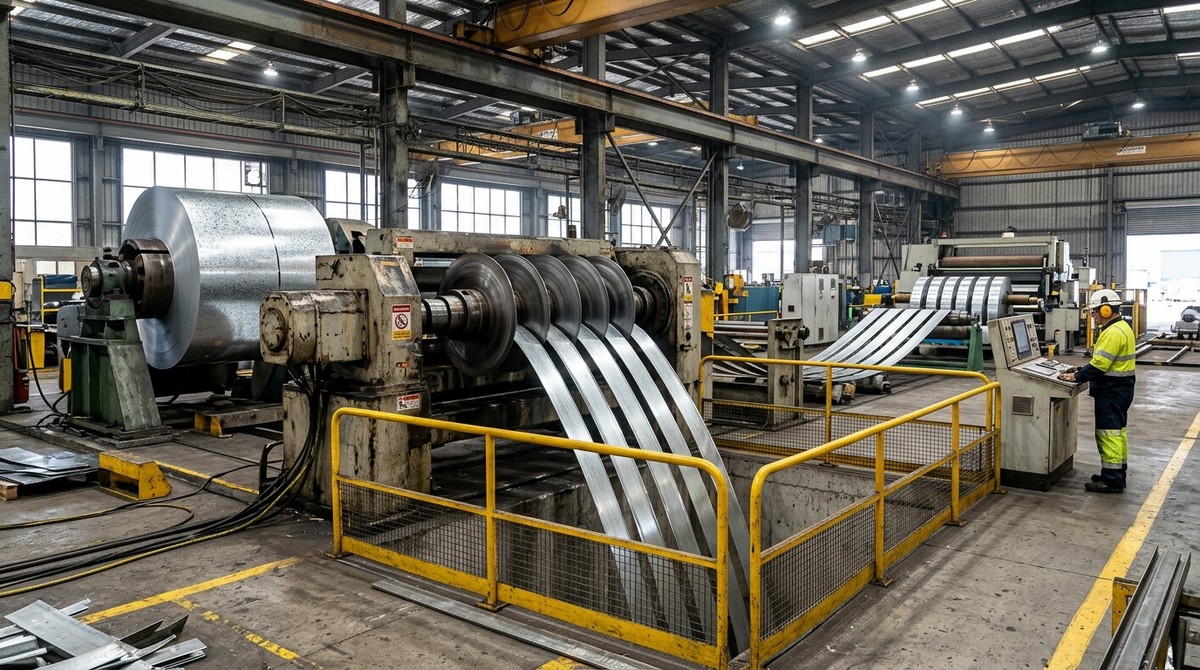
Почему тупые ножи дисковых ножниц портят инструмент профилегибочных станков
Вы можете купить самую лучшую сталь Z275 в мире, но небрежный цех продольной резки испортит рулон за десять минут (Руководство по допускам при продольной резке Huanhai Zhongke). Если при проведении ногтем по кромке ленты она ощущается как лезвие ножовки, остановите станок.
Ротационная продольная резка металла работает не как ножницы; она сдавливает ленту до предела упругости (~20%–30% проникновения) и разрывает оставшиеся 70% по плоскости чистого излома (Устранение заусенцев при продольной резке Maxwell Slitters). Если горизонтальный зазор между верхними и нижними ножами из инструментальной стали D2 или SKD11 установлен на 0,03 мм шире необходимого, сталь рвется, а не ломается чисто, образуя острый направленный вниз заусенец высотой более 0,06 мм. На наших линиях продольной резки в Боксине операторы устанавливают горизонтальный зазор между ножами с помощью программного обеспечения для беспроставочной сборки инструментов, соблюдая точность от 7% до 9% от толщины ленты. Удержание заусенца в пределах 0,015 мм на стальных рулонах с цветным покрытием толщиной 0,50 мм предотвращает коррозию кромки и не дает абразивным заусенцам прорезать направляющие ролики вашего профилегибочного станка.

| Толщина ленты (мм) | Горизонтальный зазор между ножами | Допуск по ширине | Макс. допустимый заусенец | Макс. серповидность (на 2000 мм) |
|---|---|---|---|---|
| 0,25 — 0,50 мм (Тонкий PPGI/GI) | 0,020 — 0,040 мм (7%-8% от толщ.) | +/- 0,10 мм | <= 0,015 мм | <= 1,0 — 1,5 мм |
| 0,55 — 1,00 мм (Обшивка/Профнастил) | 0,045 — 0,085 мм (8%-9% от толщ.) | +/- 0,15 мм | <= 0,025 мм | <= 1,5 мм |
| 1,20 — 2,00 мм (Прогонная лента) | 0,100 — 0,180 мм (9%-10% от толщ.) | +/- 0,20 мм | <= 0,035 мм | <= 1,5 — 2,0 мм |
| 2,20 — 3,20 мм (Тяжелая структурная сталь) | 0,220 — 0,350 мм (10%-11% от толщ.) | +/- 0,25 мм | <= 0,050 мм | <= 2,0 мм |
Устранение серповидности (бананообразного изгиба) и волнистости кромки
Размотайте шесть метров некачественно разрезанной прогонной ленты на ровный бетонный пол. Если лента изгибается в сторону, как банан, вместо того чтобы лежать ровно вдоль линии, это серповидность (Lotosslitting Основы прецизионной резки металла).
Серповидность, превышающая 2 мм на 2 метра длины, заставляет C-образный прогон или ламель жалюзи скручиваться при выходе из профилегибочного станка. Что вызывает «банановый» изгиб при резке? Либо исходный рулон имел неравномерную толщину по профилю после стана холодной прокатки (толще в центре, тоньше по краям), либо полиуретановые кольца на валах ножниц износились неравномерно, из-за чего одна сторона ленты тянулась быстрее другой. Мы устанавливаем 6-валковый прецизионный правильный станок и петлевую яму перед натяжным устройством, чтобы каждая узкая лента наматывалась на барабан с равномерным гидравлическим обратным натяжением без растяжения краев.
Предотвращение телескопичности рулона при транспортировке в контейнерах
Рулон, который выглядит аккуратно на разматывателе, по прибытии в Южную Америку может выглядеть как выдвинутая подзорная труба, если натяжение при намотке было слишком слабым.
Когда узкие полосы (например, прогонные ленты шириной 180 мм или 250 мм) нарезаются из мастер-рулона шириной 1250 мм, центральные полосы оказываются чуть толще (на 0,008 мм) краевых из-за разностенности рулона. Без петлевой ямы и дифференциального натяжного устройства с фетровыми или роликовыми прижимами внешние полосы наматываются неплотно и смещаются («телескопируют») при подъеме краном. Мы разделяем каждый узкий рулон влагостойкими фибровыми прокладками и фиксируем их четырьмя радиальными стальными лентами через центр, чтобы ваши системы металлической облицовки и профили прогонов подавались в станки плавно.

Часто задаваемые вопросы (FAQ)
В1: Какова допустимая высота заусенца кромки на разрезанных рулонах стали PPGI и GI?
A: Для рулонов PPGI и GI толщиной от 0,30 мм до 0,80 мм высота заусенца кромки никогда не должна превышать 0,015–0,025 мм (или <= 5% от общей толщины ленты) при измерении микрометром для кромок.
В2: Что такое серповидность в разрезанном стальном рулоне и как она измеряется?
A: Серповидность — это боковое отклонение (искривление) кромки разрезанной полосы от прямой линии. Она измеряется путем прикладывания 2-метровой линейки к вогнутой стороне размотанной полосы и измерения максимального зазора щупом (стандартный предел <= 1,5 мм на 2 м).
В3: Как защитить окрашенные поверхности PPGI от царапин в натяжном устройстве ножниц?
A: Вместо протягивания окрашенных полос PPGI через сухие фетровые прижимы, которые накапливают грязь и царапают покрытие, мы используем немаркие полиуретановые S-образные ролики натяжения и наносим 40-микронную защитную полиэтиленовую пленку прямо в процессе резки.
В4: Какую минимальную ширину полосы может резать линия прецизионной продольной резки?
A: Наши линии прецизионной резки обрабатывают рулоны с исходной шириной 1250 мм, нарезая узкие полосы шириной от 22 мм до 30 мм (используемые для ламелей жалюзи, брони кабеля и профилей для гипсокартона), нарезая до 24 лент одновременно.
В5: Зачем заводы обрезают 5–10 мм кромки (обрезь) с обеих сторон мастер-рулона?
A: Обрезка кромок («триминг») удаляет неровные края, излишки цинка на крайних 3 мм оцинкованных рулонов и мелкие транспортные вмятины, поэтому каждый готовый рулон имеет ровную, квадратную и равномерную ширину.