Pourquoi des couteaux de refendage rotatifs émoussés ruinent l’outillage de profilage
Vous pouvez acheter le meilleur substrat en acier Z275 au monde, un atelier de refendage négligent ruinera la bobine en dix minutes (Guide des tolérances de refendage de Huanhai Zhongke). Si le bord refendu ressemble à une lame de scie à métaux lorsque vous passez l’ongle dessus, arrêtez la machine.
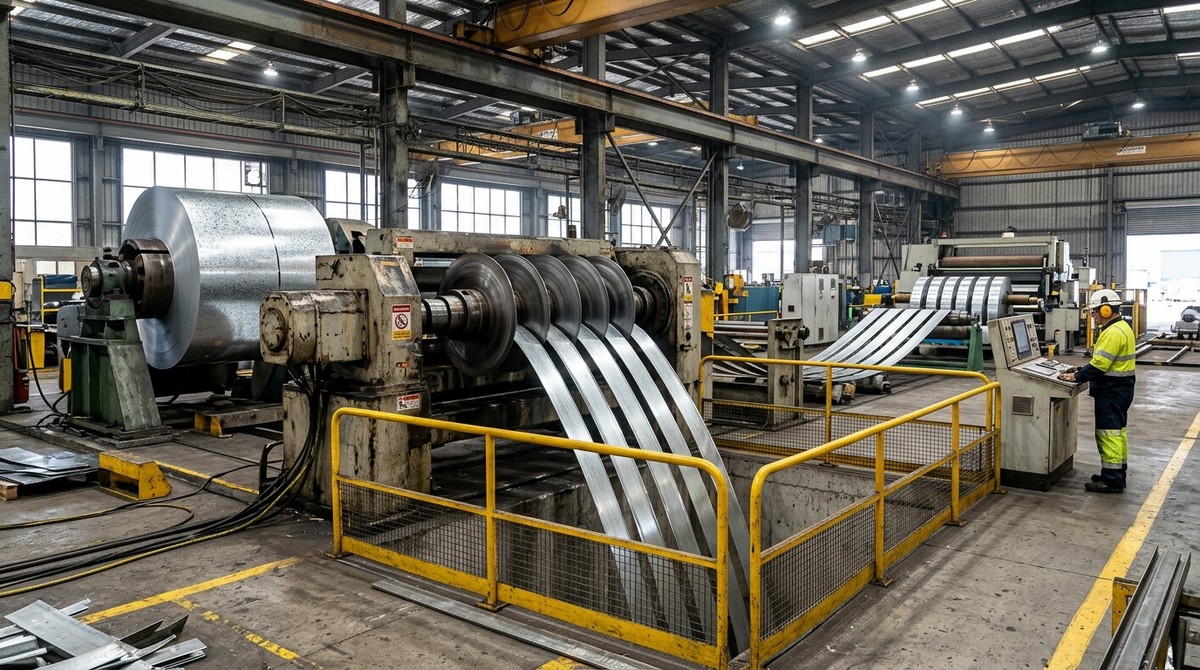
Le refendage rotatif des bobines ne coupe pas le métal comme des ciseaux ; il pince la bande jusqu’à sa limite élastique (~20 % à 30 % de pénétration) et rompt les 70 % restants le long d’un plan de fracture net (Dépannage des bavures chez Maxwell Slitters). Si l’espace horizontal entre les couteaux rotatifs supérieur et inférieur en acier à outils D2 ou SKD11 est réglé 0,03 mm trop large, l’acier se déchire au lieu de se rompre proprement, provoquant une bavure tranchante orientée vers le bas de plus de 0,06 mm de hauteur. Sur nos lignes de refendage à Boxing, les opérateurs règlent le jeu horizontal des couteaux à l’aide d’un logiciel de calage sans cale informatisé, exactement à 7 % – 9 % de l’épaisseur de la bande. Maintenir la bavure sous 0,015 mm sur des bobines d’acier prélaqué de 0,50 mm empêche la rouille sur les bords et évite que les bavures abrasives ne rayent vos rouleaux de guidage de profilage.

| Épaisseur de bande (mm) | Jeu horizontal des couteaux | Tolérance de largeur cible | Bavure de bord maximale admise | Cambrage max (par 2000 mm) |
|---|---|---|---|---|
| 0,25 – 0,50 mm (PPGI/GI fin) | 0,020 – 0,040 mm (7%-8% de t) | +/- 0,10 mm | <= 0,015 mm | <= 1,0 – 1,5 mm |
| 0,55 – 1,00 mm (Bardage/Plancher) | 0,045 – 0,085 mm (8%-9% de t) | +/- 0,15 mm | <= 0,025 mm | <= 1,5 mm |
| 1,20 – 2,00 mm (Bande de panne) | 0,100 – 0,180 mm (9%-10% de t) | +/- 0,20 mm | <= 0,035 mm | <= 1,5 – 2,0 mm |
| 2,20 – 3,20 mm (Structure lourde) | 0,220 – 0,350 mm (10%-11% de t) | +/- 0,25 mm | <= 0,050 mm | <= 2,0 mm |
Élimination du cambrage de bande (courbe en banane) et de l’ondulation des bords
Déroulez six mètres de bande de panne mal refendue sur un sol en béton plat. Si la bande se courbe latéralement comme une banane au lieu de rester droite le long d’une ligne à la craie, vous faites face à un cambrage (Fondamentaux du refendage de métal de précision par Lotosslitting).
Un cambrage dépassant 2 millimètres par 2 mètres de longueur force une panne en C ou une lame de volet à se tordre en tire-bouchon à la sortie de la profileuse. Qu’est-ce qui cause le cambrage en banane lors du refendage ? Soit la bobine mère présentait une épaisseur de couronne inégale issue du laminoir à froid (épaisse au centre, fine sur les bords), soit les anneaux de décapage en polyuréthane sur les arbres de la refendeuse étaient usés de manière inégale, tirant un bord de la bande plus vite que l’autre. Nous plaçons un niveleur de précision 6 hauteurs et une fosse de boucle avant le patin de tension de la rembobineuse afin que chaque bande étroite s’enroule sur le mandrin sous une tension arrière hydraulique uniforme sans étirer les bords.
Prévenir le télescopage des bobines pendant le freinage des conteneurs maritimes
Une bobine refendue qui semble propre sur le mandrin de la rembobineuse peut arriver en Amérique du Sud avec l’aspect d’une longue-vue si la tension d’enroulement était trop lâche.
Lorsque des bandes étroites (telles que des bandes de panne de 180 mm ou 250 mm) sont refendues à partir d’une bobine mère de 1250 mm de large, les bandes centrales sont légèrement plus épaisses de 0,008 mm que les bandes de bord en raison de la couronne du laminoir. Sans fosse de boucle et bride de tension différentielle en feutre/rouleau, les bandes de bord extérieur s’enroulent lâchement et se télescopent latéralement lorsqu’une grue soulève le paquet. Nous séparons chaque mult refendu étroit avec des entretoises en panneau de fibres résistant à l’humidité et les verrouillons avec quatre sangles en acier radiales pour que vos systèmes de bardage métallique et vos lignes de panne s’alimentent en douceur.

Foire aux questions (FAQ)
Q1 : Quelle est la hauteur de bavure de bord acceptable sur les bobines d’acier PPGI et GI refendues ?
A : Pour les bobines PPGI et GI de 0,30 mm à 0,80 mm, la hauteur de la bavure de bord ne doit jamais dépasser 0,015 mm à 0,025 mm (soit <= 5 % de l’épaisseur totale de la bande) lors d’une mesure avec un micromètre de bord.
Q2 : Qu’est-ce que le cambrage dans une bobine d’acier refendue et comment le mesure-t-on ?
A : Le cambrage est la déviation latérale (courbe sur le côté) du bord d’une bande refendue par rapport à une ligne droite. Il se mesure en posant une règle de 2 mètres contre le côté concave de la bande déroulée et en mesurant l’écart maximal avec une jauge d’épaisseur (limite standard <= 1,5 mm par 2 m).
Q3 : Comment protégez-vous les surfaces PPGI peintes contre les rayures dans l’unité de tension de la refendeuse ?
A : Au lieu de traîner les bandes PPGI peintes à travers des patins de friction en feutre sec qui piègent les poussières et rayent le revêtement, nous utilisons des rouleaux de tension en S en polyuréthane non marquant et appliquons un film protecteur PE de 40 microns en ligne pendant le refendage.
Q4 : Quelle est la largeur de bande minimale qu’une ligne de refendage d’acier de précision peut couper ?
A : Nos lignes de refendage rotatif de précision refendent des bobines d’une largeur mère de 1250 mm jusqu’à des bandes étroites aussi petites que 22 mm à 30 mm (utilisées pour les lames de volets, l’armature de câbles et les rails de cloisons sèches), en tirant jusqu’à 24 mults simultanément.
Q5 : Pourquoi les usines de refendage retirent-elles 5 mm à 10 mm de ruban de ferraille sur les deux côtés d’une bobine mère ?
A : L’ébavurage (‘trimming’) élimine les bords d’usine rugueux, les perles d’accumulation de zinc sur les 3 mm extérieurs des bobines galvanisées et les petits chocs de transport, de sorte que chaque bobine finie ait une largeur carrée et uniforme.