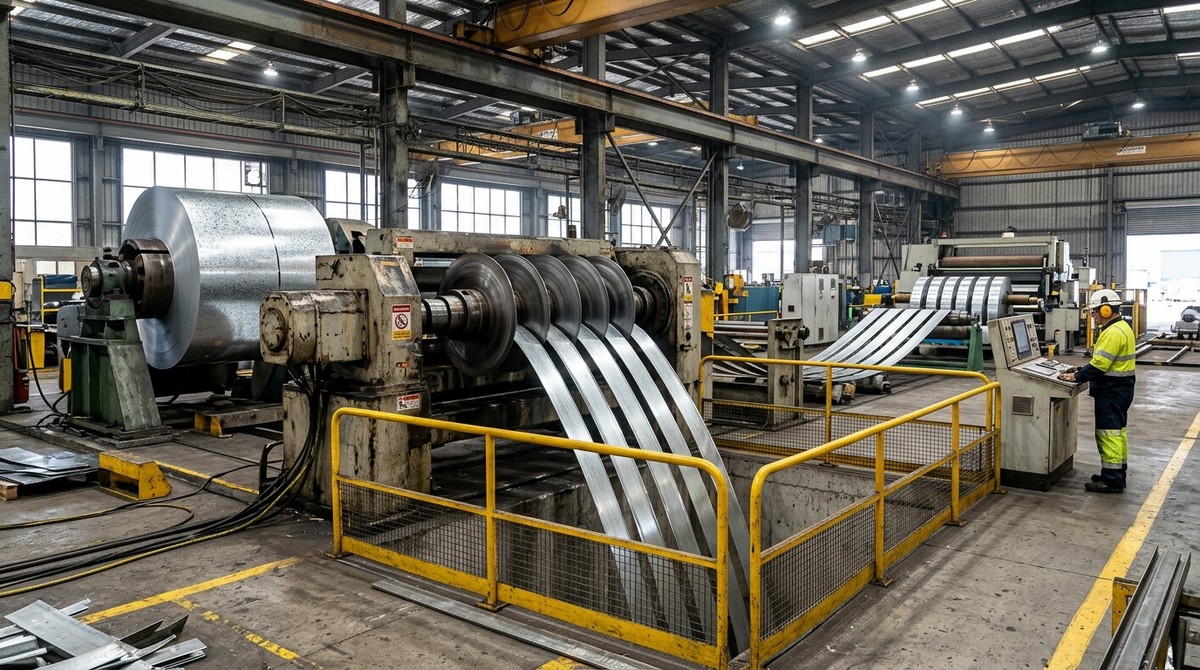
¿Por qué las cuchillas desafiladas de la cortadora rotativa arruinan el herramental de perfilado?
Puede comprar el mejor sustrato de acero Z275 del mundo, pero un taller de corte descuidado arruinará la bobina en diez minutos (Guía de tolerancia de corte de Huanhai Zhongke). Si el borde cortado se siente como la hoja de una sierra para metales cuando pasa una uña, detenga la máquina.
El corte rotativo de bobinas no corta el metal como unas tijeras; pellizca la banda hasta su límite elástico (~20% a 30% de penetración) y fractura el 70% restante a lo largo de un plano de fractura limpio (Solución de problemas de rebabas de Maxwell Slitters). Si el espacio horizontal entre las cuchillas rotativas superior e inferior de acero para herramientas D2 o SKD11 está configurado 0.03 mm demasiado ancho, el acero se desgarra en lugar de fracturarse limpiamente, creando una rebaba afilada hacia abajo de más de 0.06 mm de altura. En nuestras líneas de corte longitudinal en Boxing, los operadores configuran el espacio horizontal de la cuchilla usando un software computarizado de espaciadores sin calces exactamente al 7% al 9% del espesor de la banda. Mantener la rebaba por debajo de 0.015 mm en bobinas de acero prepintado de 0.50 mm evita la oxidación de los bordes y evita que las rebabas abrasivas rayen los rodillos guía de su perfiladora.

| Espesor de banda (mm) | Holgura horizontal de cuchilla | Tolerancia de ancho objetivo | Rebaba de borde máx. permitida | Curvatura máx. (por 2,000 mm) |
|---|---|---|---|---|
| 0.25 – 0.50 mm (PPGI/GI delgado) | 0.020 – 0.040 mm (7%-8% del espesor) | +/- 0.10 mm | <= 0.015 mm | <= 1.0 – 1.5 mm |
| 0.55 – 1.00 mm (Revestimiento/Deck) | 0.045 – 0.085 mm (8%-9% del espesor) | +/- 0.15 mm | <= 0.025 mm | <= 1.5 mm |
| 1.20 – 2.00 mm (Fleje para correas) | 0.100 – 0.180 mm (9%-10% del espesor) | +/- 0.20 mm | <= 0.035 mm | <= 1.5 – 2.0 mm |
| 2.20 – 3.20 mm (Estructural pesado) | 0.220 – 0.350 mm (10%-11% del espesor) | +/- 0.25 mm | <= 0.050 mm | <= 2.0 mm |
Eliminación de la curvatura de la banda (efecto banana) y ondulación del borde
Desenrollar seis metros de fleje para correas mal cortado sobre un suelo de hormigón plano. Si la tira se curva lateralmente como un plátano en lugar de quedar recta a lo largo de una línea de tiza, estamos ante un caso de curvatura (Corte de metal de precisión Lotosslitting).
Una curvatura superior a 2 milímetros por cada 2 metros de longitud obliga a una correa en C o lama de persiana a torcerse como un sacacorchos al salir de la perfiladora. ¿Qué causa la curvatura de tipo banana durante el corte? Ya sea que la bobina madre original tuviera un espesor desigual debido al tren de laminación en frío (grueso en el centro, delgado en los bordes), o que los anillos separadores de poliuretano en los ejes de la cortadora estuvieran desgastados de manera desigual, tirando de un borde de la tira más rápido que del otro. Colocamos una niveladora de precisión de 6 rodillos y un pozo de bucle antes de la almohadilla de tensión del recolector para que cada banda estrecha se enrolle en el mandril bajo una tensión hidráulica uniforme sin estirar los bordes.
Prevención del telescopado de bobinas durante el frenado en contenedores marítimos
Una bobina cortada que parece ordenada en el mandril de la recolectora puede llegar a Sudamérica con aspecto de telescopio si la tensión de bobinado era demasiado floja.
Cuando las bandas estrechas (como los flejes de 180 mm o 250 mm) se cortan de una bobina madre de 1250 mm de ancho, las bandas centrales son ligeramente más gruesas (0.008 mm más) que las bandas de los bordes debido a la corona del laminador. Sin un pozo de bucle y una brida de tensión de fieltro/rodillo diferencial, las bandas exteriores se enrollan de forma holgada y se telescopan lateralmente cuando una grúa levanta el paquete. Separamos cada corte con separadores de fibra resistentes a la humedad y los bloqueamos con cuatro flejes de acero radiales a través del ojo para que sus sistemas de revestimiento metálico y líneas de correas se alimenten sin problemas.

Preguntas frecuentes (FAQ)
Q1: ¿Cuál es la altura de rebaba de borde aceptable en bobinas de acero PPGI y GI cortadas?
A: Para bobinas PPGI y GI de 0.30 mm a 0.80 mm, la altura de la rebaba de borde nunca debe exceder de 0.015 mm a 0.025 mm (o <= 5% del espesor total de la banda) cuando se mide con un micrómetro de borde.
Q2: ¿Qué es la curvatura (camber) en una bobina de acero cortada y cómo se mide?
A: La curvatura es la desviación lateral (curva hacia los lados) del borde de una tira cortada respecto a una línea recta. Se mide colocando una regla de 2 metros contra el lado cóncavo de la tira desenrollada y midiendo la holgura máxima con una galga de espesores (límite estándar <= 1.5 mm por cada 2 m).
Q3: ¿Cómo protegen las superficies pintadas PPGI de los arañazos en la unidad de tensión de la cortadora?
A: En lugar de arrastrar las bandas PPGI pintadas a través de almohadillas de fricción de fieltro seco que atrapan suciedad y rayan la capa superior, utilizamos rodillos de tensión de brida S de poliuretano que no dejan marcas y aplicamos una película protectora de PE de 40 micras en línea durante el corte.
Q4: ¿Cuál es el ancho de banda mínimo que puede cortar una línea de corte de precisión de bobinas de acero?
A: Nuestras líneas de corte rotativo de precisión cortan bobinas desde un ancho madre de 1250 mm hasta bandas tan estrechas como 22 mm a 30 mm (utilizadas para lamas de persiana, armadura de cables y perfiles de yeso), procesando hasta 24 cortes simultáneamente.
Q5: ¿Por qué las cortadoras recortan de 5 mm a 10 mm de chatarra de los bordes de la bobina madre?
A: El recorte de bordes (‘refilado lateral’) elimina los bordes rugosos de fábrica, los cordones de acumulación de zinc en los 3 mm exteriores de las bobinas galvanizadas y las pequeñas abolladuras de transporte, de modo que cada bobina terminada tenga un ancho cuadrado y uniforme.