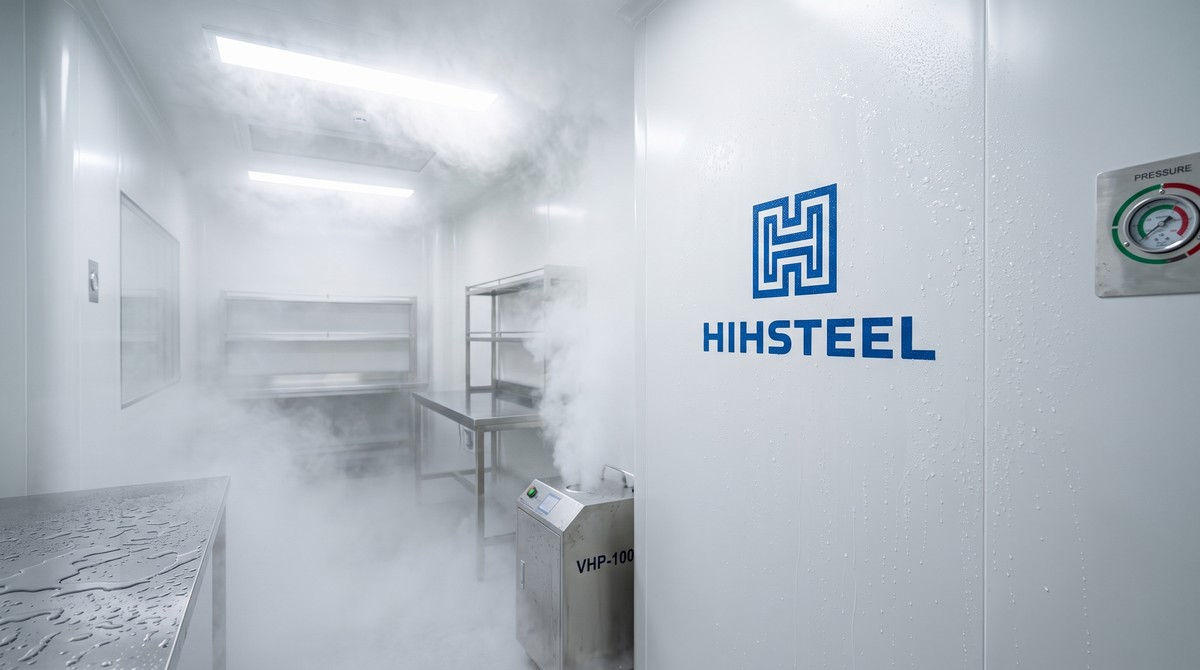
El panorama biofarmacéutico mundial está experimentando una expansión de producción sin precedentes impulsada por los agonistas de los receptores del péptido similar al glucagón-1 (GLP-1) para la diabetes y la obesidad. A medida que las grandes farmacéuticas compiten para poner en marcha centros de envasado y llenado de inyectables estériles multimillonarios, las empresas de ingeniería de salas limpias se enfrentan a una tarea desalentadora. Según las evaluaciones de los mercados europeo y mundial de salas limpias realizadas por Data Bridge Market Research (https://www.databridgemarketresearch.com/reports/europe-cleanroom-technology-market), la creciente demanda de formulaciones de medicamentos líquidos esterilizados está impulsando al sector europeo de salas limpias a alcanzar los 2.240 millones de dólares para 2032. Sin embargo, cumplir con las directrices revisadas de las normas EU GMP Anexo 1 exige envolventes arquitectónicas ultra limpias con cero fugas de aire y una resistencia completa a la biocontaminación terminal automatizada.
| Parámetro de sala limpia aséptica | Paneles de yeso tradicionales con epoxi in situ | Sistema de sala limpia enrasada preingenierizado de fábrica |
| Cumplimiento de esterilidad EU GMP Anexo 1 | Juntas porosas y microfisuras que albergan biopelículas | Juntas 100% enrasadas sin acumulación de repisas |
| Resistencia al peróxido de hidrógeno vaporizado (VHP) | La pintura epoxi se ampolla y se despega en 1 – 2 años | Acabado PVDF Kynar 500 al 70% (químicamente inerte durante más de 15 años) |
| Línea base de limpieza de partículas | El lijado de paneles de yeso en obra desprende polvo de yeso tóxico | Cero desprendimiento de partículas (superficie metálica horneada en fábrica) |
| Cronograma de puesta en marcha y validación | 12 – 16 meses de trabajos húmedos in situ | 4 – 6 meses de montaje en seco modular preingenierizado |

Bajo las regulaciones revisadas del EU GMP Anexo 1, las salas de llenado estéril de Grado A y Grado B deben eliminar cualquier repisa horizontal, penetración de sujetadores abiertos o juntas de silicona porosas que puedan albergar biopelículas bacterianas. La construcción tradicional que utiliza montantes de acero conformado en frío revestidos con placas de yeso y pintura epoxi aplicada en líquido no supera estas auditorías: los cambios de presión diferencial en la sala provocan microfisuras en las juntas de yeso de campo, mientras que la biocontaminación agresiva utilizando peróxido de hidrógeno vaporizado (VHP) hace que los recubrimientos epoxi aplicados en campo se burbujeen, decoloren y desprendan rápidamente.
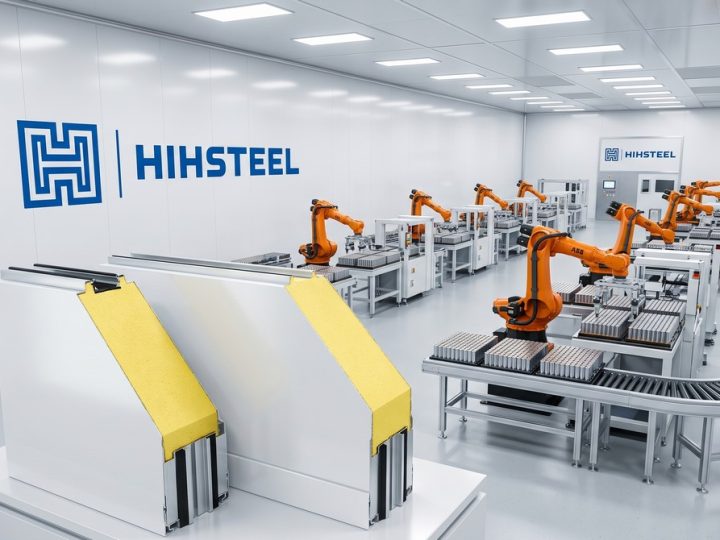
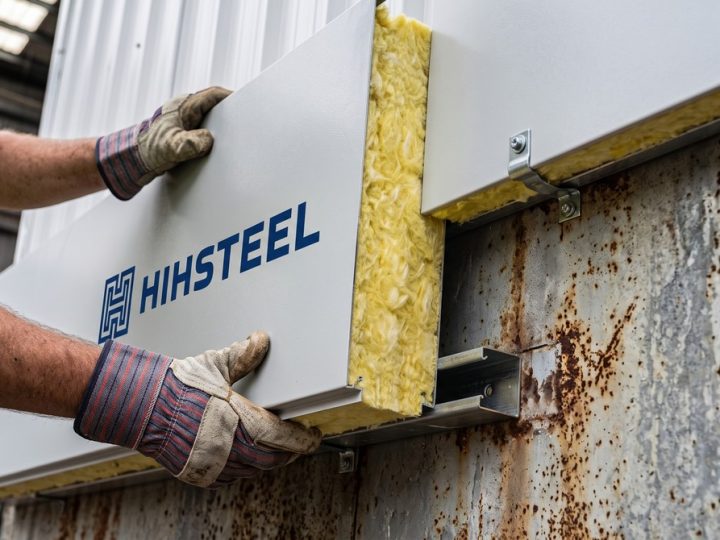
Los paneles modulares para salas limpias preingenierizados de fábrica de la serie de salas limpias de hihsteel.com proporcionan la solución validada para instalaciones de inyectables estériles de vía rápida. Los sistemas de paredes cuentan con ventanas de observación montadas al ras en ambos lados, puertas entrelazadas al ras y perfiles de aluminio ocultos de precisión («aluminio intermedio») que dejan la superficie de la pared terminada 100% plana. Formados con revestimientos de acero galvanizado en caliente recubiertos en bobina con resinas fluorocarbonadas PVDF (fluoruro de polivinilideno) Kynar 500 al 70%, los paneles proporcionan una inercia química excepcional contra vapores concentrados de VHP, lejía y limpiezas con amonio cuaternario durante décadas de funcionamiento.

La seguridad central y la esterilidad están respaldadas por una ciencia de materiales no combustibles. Utilizando núcleos de oxisulfato de magnesio (MOS) no tóxicos y resistentes a la humedad o lana de roca basáltica de alta densidad, los paneles logran una contención contra incendios de Clase A sin arriesgar la corrosión por cloruros en los respaldos metálicos. Además, los paneles fabricados a mano con subestructuras estructurales de cuatro lados permiten a las empresas de ingeniería, adquisición y construcción (EPC) farmacéutica preincrustar pasos de servicios públicos de acero inoxidable, enclavamientos de puertas automatizados y conductos de retorno de aire directamente dentro de las cavidades de las paredes, eliminando los recortes polvorientos en el sitio y reduciendo los plazos de validación de cGMP hasta en un 50%.
Preguntas frecuentes (Las 5 principales preguntas y respuestas de búsqueda de Google):
P: ¿Qué requisitos de envolvente arquitectónica exige el EU GMP Anexo 1 para las salas de llenado de medicamentos estériles?
R: El EU GMP Anexo 1 revisado exige estrictamente que todas las superficies en las zonas de procesamiento aséptico de Grado A y B sean lisas, impermeables, sin interrupciones y completamente enrasadas, sin repisas, sujetadores expuestos o juntas abiertas donde se pueda acumular polvo o biopelículas. Todos los paneles de visualización, puertas y tomacorrientes eléctricos deben montarse de manera totalmente coplanares con la pared de la sala limpia.
P: ¿Puede la descontaminación por peróxido de hidrógeno vaporizado (VHP) dañar los acabados estándar de los paneles de pared para salas limpias?
R: Sí. Los recubrimientos de poliéster comercial estándar (PE) y las pinturas epoxi líquidas aplicadas en obra se degradan rápidamente bajo ciclos repetidos de biocontaminación por VHP (concentraciones de 300 a 1000+ ppm). En un plazo de 1 a 2 años, la pintura epoxi se ampolla, se amarillea y se descascara del sustrato. Por el contrario, los recubrimientos fluorocarbonados Kynar 500 PVDF al 70% y los revestimientos de película DuPont Tedlar PVF proporcionan más de 15 años de inercia química certificada contra el VHP concentrado.
P: ¿Qué material de núcleo es óptimo para las salas limpias farmacéuticas estériles: lana de roca u oxisulfato de magnesio (MOS)?
R: Ambos ofrecen una incombustibilidad de Clase A certificada. La lana de roca basáltica de alta densidad es preferida para un alto aislamiento acústico (STC ≥ 42 dB) y una resistencia al fuego de 1 a 2 horas. El oxisulfato de magnesio (MOS) es preferido en pasillos de alto tráfico y áreas de procesamiento donde se necesita una resistencia extrema al impacto, ya que forma un sustrato denso y resistente a los abolladuras (densidad de ~220 kg/m³) que es 100% libre de halógenos y nunca sudará gotas de salmuera ni corroerá los revestimientos metálicos.
P: ¿Cómo se integran las ventanas de observación de doble acristalamiento para salas limpias en los paneles sándwich modulares?
R: En las suites asépticas cGMP, las ventanas de vidrio templado de doble acristalamiento se fabrican para que coincidan con el grosor exacto del panel (normalmente 50 mm). Las ventanas se instalan completamente al ras con las caras interior y exterior de la pared, eliminando los alféizares de las ventanas que acumulan polvo. Los barrotes espaciadores de aluminio con desecante interno evitan la condensación y los sellos perimetrales se terminan con silicona de grado farmacéutico lisa.
P: ¿Por qué los paneles modulares para salas limpias preingenierizados de fábrica son más rápidos de validar que los paneles de yeso tradicionales?
R: La construcción tradicional con paneles de yeso requiere enlucido, lijado y pintura epoxi in situ, lo que genera millones de partículas de polvo de yeso que contaminan los filtros de HVAC y toma de 12 a 16 meses. Los paneles modulares para salas limpias llegan limpios y preacabados con conductos de servicios públicos integrados de fábrica, ensamblándose mediante juntas mecánicas en seco en un plazo de 4 a 6 meses. Los informes de pruebas de materiales de fábrica estandarizados aceleran drásticamente las auditorías de Calificación de Instalación (IQ) y Calificación Operacional (OQ).