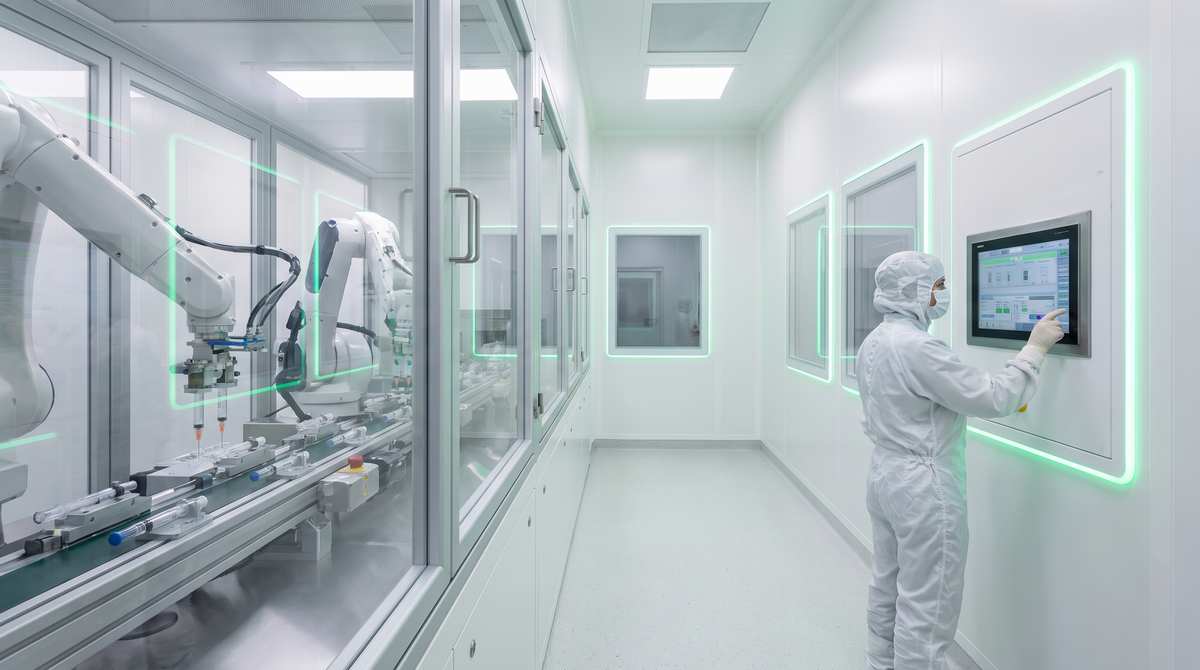
La explosión clínica y comercial de los inyectables agonistas del receptor de GLP-1 para la diabetes y el control de peso ha desencadenado la mayor ampliación de instalaciones biofarmacéuticas de la década. Como se documenta en análisis de proyectos internacionales de Cleanroom Technology (https://cleanroomtechnology.com/what-is-happening-with-the-cleanroom-market-in) y en informes logísticos especializados de RealCold (https://realcold.com/company-news/), las organizaciones de desarrollo y fabricación por contrato (CDMO) se enfrentan a una presión inmensa para poner en marcha suites de salas limpias ISO-7 escalables en tiempo récord. Las operaciones de llenado y acabado estéril requieren una rigurosa integridad en la envolvente para evitar la contaminación de lotes que podría retrasar lanzamientos al mercado valorados en miles de millones de dólares.
| Factor técnico de la sala limpia | Suite de formulación Grado C ISO-7 | Soluciones de ingeniería hihsteel.com |
| Limpieza de aire objetivo | Máx. 352,000 partículas/m³ (≥0.5 µm) | Sin desprendimiento, partículas Clase 0 |
| Protocolo de desinfección | VHP automatizado semanal / Cloro | Acabado de PVDF / PET químicamente inerte |
| Núcleo de tabique de pared | Aislamiento contra incendios y acústico | Lana de roca de basalto / Panal de aluminio |
| Cronograma de validación | 6-9 meses tradicional | 6-8 semanas prefabricado modular |

En la fabricación automatizada de inyectables, la formulación secundaria y la envolvente de envasado operan en ISO-7 (Clase 10,000 / Grado C), sirviendo como el amortiguador crítico de contaminación para las campanas de llenado localizadas ISO-5 (Grado A). El principal factor de riesgo en estas suites de alto rendimiento es el desprendimiento de partículas en aerosol y la retención de biocarga. Las particiones de montantes tradicionales recubiertas con pinturas epoxi de múltiples capas se microfisuran intrínsecamente debido a las fluctuaciones térmicas y al asentamiento del edificio, generando escamas de pintura microscópicas que ingresan a las corrientes de aire. Los sistemas modulares prefabricados para salas limpias de la serie de salas limpias de hihsteel Clean Room Series resuelven esto mediante paneles metálicos inorgánicos que no generan polvo, con revestimientos en polvo o PVDF curados en fábrica que nunca se despegan, agrietan ni astillan.

La geometría sin costuras es un requisito inquebrantable en el procesamiento de GLP-1. Las líneas automatizadas de llenado de viales y jeringas de alta velocidad generan patrones de flujo de aire muy turbulentos. Cualquier estructura expuesta, toma de corriente que no esté enrasada o junta profunda crea zonas de estancamiento localizadas donde los microbios aerotransportados se depositan fuera del flujo laminar. Los ensamblajes de paredes modulares para salas limpias utilizan estructuras de aluminio extruido mecanizado con precisión y juntas dobles ocultas, creando planos lisos y al ras en las uniones de pared a pared y de pared a techo. Cuando se combinan con paneles de vidrio integrados al ras y puertas batientes herméticas con juntas de suelo automáticas abatibles, la sala forma una cubierta aerodinámica completamente sellada.
Además, la cascada continua de presión positiva —que a menudo mantiene diferenciales de 12.5 a 15 Pa entre las zonas de procesamiento aséptico y las esclusas de aire externas— requiere envolventes con una fuga de aire cercana a cero. Un sellado inferior de la envolvente obliga a los sistemas de aire de reposición HVAC a trabajar continuamente por encima de su capacidad, elevando drásticamente los costos operativos y arriesgándose a alarmas de caída de presión que detienen la producción. La adquisición de sistemas preingenierizados de paneles modulares para salas limpias garantiza tasas de fuga de aire inferiores a 0.05 m³/(h·m²), lo que asegura una calificación ambiental rápida y una entrega comercial ininterrumpida de medicamentos.