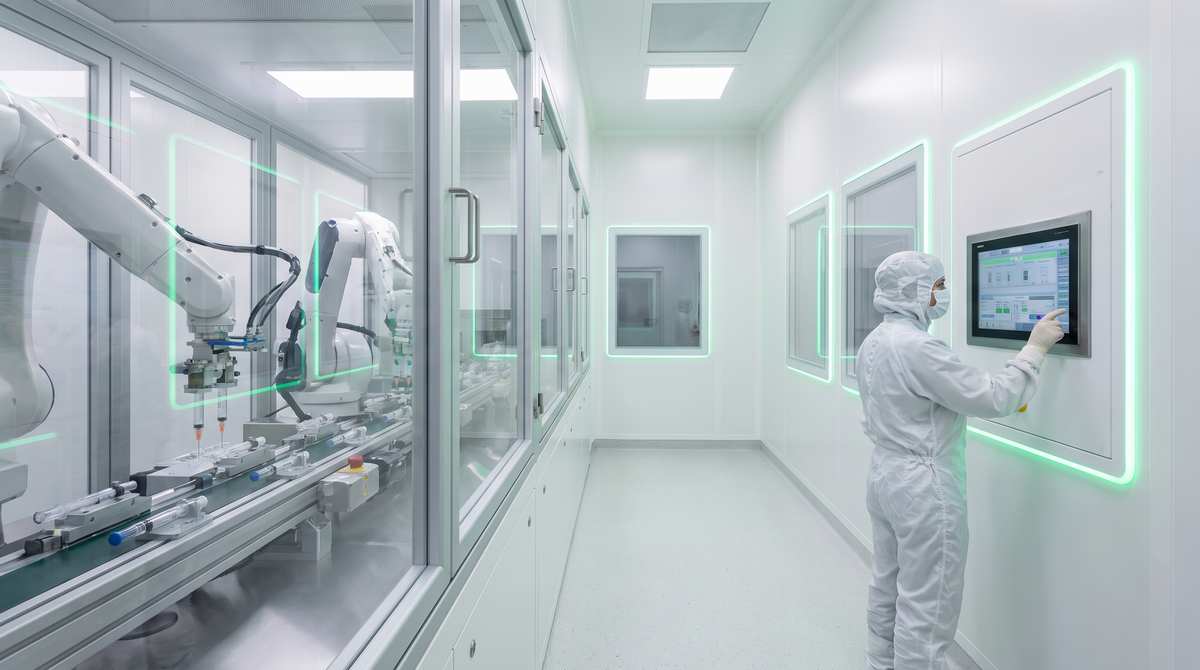
L’explosion clinique et commerciale des injectables agonistes des récepteurs du GLP-1 pour le diabète et la gestion du poids a déclenché le plus grand projet d’aménagement d’installations biopharmaceutiques de la décennie. Comme le documentent les analyses de projets internationales de Cleanroom Technology (https://cleanroomtechnology.com/what-is-happening-with-the-cleanroom-market-in) et les rapports logistiques spécialisés de RealCold (https://realcold.com/company-news/), les organisations de développement et de fabrication sous contrat (CDMO) font face à une pression immense pour mettre en service des suites de salles propres ISO-7 évolutives en un temps record. Les opérations de remplissage et de finition stérile exigent une intégrité d’enveloppe rigoureuse pour éviter toute contamination de lot qui pourrait retarder des lancements commerciaux de plusieurs milliards de dollars.
| Facteur technique de la salle propre | Suite de formulation Grade C ISO-7 | Solutions ingénierisées hihsteel.com |
| Propreté de l’air cible | Max 352 000 particules/m³ (≥0,5 µm) | Non pelucheux, classe particulaire 0 |
| Protocole de désinfection | VHP automatisé hebdomadaire / Chlore | Finition PVDF / PET chimiquement inerte |
| Âme de cloison murale | Isolation incendie et acoustique | Laine de roche basaltique / Nid d’abeille aluminium |
| Calendrier de validation | 6 à 9 mois (traditionnel) | 6 à 8 semaines (préfabriqué modulaire) |

Dans la fabrication automatisée d’injectables, l’enveloppe de formulation secondaire et de conditionnement fonctionne en ISO-7 (Classe 10 000 / Grade C), servant de tampon de contamination critique pour les hottes de remplissage localisées ISO-5 (Grade A). Le facteur de risque principal dans ces suites à haut débit est le détachement de particules aérosolisées et la rétention de la biocharge. Les cloisons sur montants traditionnels revêtues de peintures époxy multicouches se micro-fissurent inévitablement sous l’effet des fluctuations thermiques et du tassement des bâtiments, générant des micro-particules de peinture qui pénètrent dans les flux d’air. Les systèmes de salles propres modulaires préfabriqués de la gamme de salles propres hihsteel résolvent ce problème grâce à des panneaux métalliques inorganiques et non poussiéreux dotés de revêtements en poudre ou PVDF durcis en usine qui ne s’écaillent jamais, ne craquelent pas et ne s’ébrèchent pas.

La géométrie sans raccord est une exigence absolue dans le traitement du GLP-1. Les lignes de remplissage automatisées à grande vitesse pour flacons et seringues génèrent des schémas de flux d’air turbulents élevés. Toute ossature exposée, prise de courant non affleurante ou joint profond crée des zones de stagnation localisées où les microbes en suspension dans l’air se déposent hors du flux laminaire. Les assemblages de murs de salles propres modulaires utilisent des profilés en aluminium extrudé usinés avec précision et dotés de doubles joints dissimulés, créant des plans lisses et affleurants sur les jonctions mur-mur et mur-plafond. Lorsqu’ils sont combinés à des panneaux de visualisation en verre affleurants intégrés et à des portes battantes hermétiques dotées de joints de sol escamotables automatiques, la salle forme une coque aérodynamique entièrement scellée.
De plus, la cascade de pression positive continue — maintenant souvent des différentiels de 12,5 à 15 Pa entre les zones de traitement aseptique et les sas extérieurs — nécessite des enveloppes présentant une fuite d’air quasi nulle. Une étanchéité d’enveloppe de qualité inférieure force les systèmes d’air neuf CVC à fonctionner en permanence au-dessus de leur capacité, augmentant considérablement les coûts opérationnels et risquant des alarmes de chute de pression qui interrompent la production. L’approvisionnement en systèmes de panneaux de salles propres modulaires pré-ingénierisés garantit des taux de fuite d’air inférieurs à 0,05 m³/(h·m²), assurant une qualification environnementale rapide et une livraison de médicaments commerciaux ininterrompue.